HZS75
Centrale à béton stationnaire
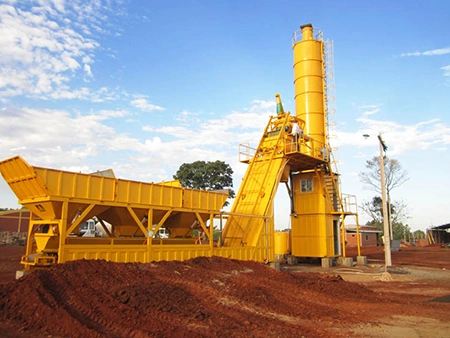
Ces centrales à béton prêt à l'emploi utilisent une alimentation par skip et ont une capacité nominale de 75 m³/h, la plus élevée de cette série. Leur rail lourd et leur skip élèvent les granulats directement jusqu'au malaxeur, il n'est donc pas nécessaire d'avoir un long convoyeur à bande. Comme le skip maintient la disposition globale plus compacte, ces centrales à béton sont adaptées à la production de béton prêt à l'emploi, aux projets routiers et de ponts de taille moyenne à grande, et aux autres travaux d'infrastructure avec un espace de site limité.
-
 Capacité de production: 75 m³/h
-
 Type de malaxeur: Malaxeur à béton à double arbre
-
 Puissance du malaxeur: 2×30 kW
-
 Capacité de la trémie à granulat: 3×12 m³
- Équipées d'un malaxeur à double arbre JS1500 et de deux moteurs de 30 kW, ces centrales peuvent gérer la production continue de mélanges de béton standard et à plus haute résistance.
- Grâce aux garnitures et aux pales de malaxage en fonte à haute teneur en chrome, le malaxeur offre une meilleure résistance à l'usure lors d'une production intensive, en particulier avec du béton à plus haute résistance.
- Comme le skip a une résistance de levage inférieure à celle d'un convoyeur à bande de capacité similaire, il nécessite généralement moins de puissance pour l'alimentation en granulats pendant la production quotidienne.
- Outre ses modes de contrôle manuel et automatique, le système de contrôle dispose d'une interface simple et d'une logique de commande claire, ce qui réduit la formation nécessaire pour les opérateurs et rend l'exploitation et la maintenance quotidiennes simples.
- Le système de levage par skip utilise un câble en acier à haute résistance, un verrou mécanique anti-chute, plusieurs interrupteurs de fin de course et une protection contre les surcharges pour améliorer la sécurité pendant le fonctionnement continu.
| Capacité de production théorique (m³/h) | 75 |
| Modèle du malaxeur | JS1500 |
| Puissance du moteur du malaxeur | 2×30 |
| Temps de cycle de malaxage (s) | 72 |
| Taille.Max des granulats | Φ80 |
| Capacité de la trémie à granulats | 3×12 |
| Types de granulats | 3/4 |
| Hauteur de décharge | 4.1 |
| Poids total (t) | ≈30 |
| Puissance installé | ≈140 |
-
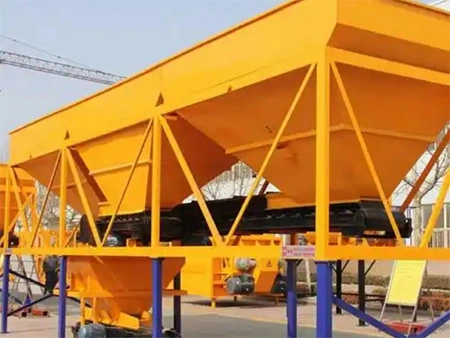 Système de dosage des granulats
Le système de dosage des granulats dispose de 2 à 4 trémies pour le sable et la pierre. Chaque matériau est pesé séparément avec une précision de ±2 % avant qu'un convoyeur à bande n'envoie les granulats vers le skip. Des garnitures résistantes à l'usure dans la section d'alimentation aident à prévenir les blocages et les déversements.
-
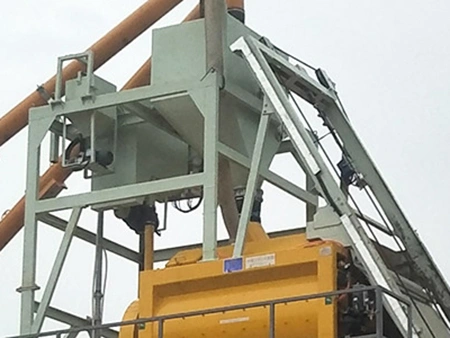 Système d'alimentation par skip
Après le pesage, les granulats entrent dans le godet du skip et se déplacent le long du rail jusqu'au malaxeur. Un treuil, un câble en acier et des poulies déplacent le godet de haut en bas, tandis que des interrupteurs de fin de course contrôlent sa course et ses positions d'arrêt.
-
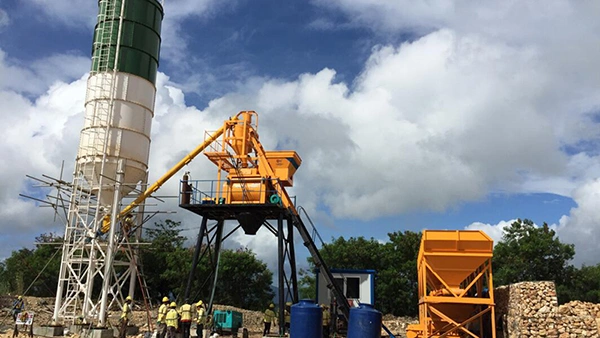
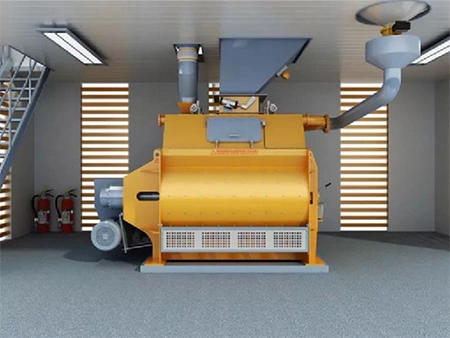 Malaxeur à béton à double arbre
Les centrales de 75 m³/h utilisent des malaxeurs à double arbre en standard, où les granulats, le ciment, les cendres volantes, l'eau et les adjuvants sont mélangés pour former le mélange de béton final. Les deux arbres horizontaux assurent un malaxage uniforme, des cycles plus courts et moins d'accumulation de matériaux autour des arbres.
-
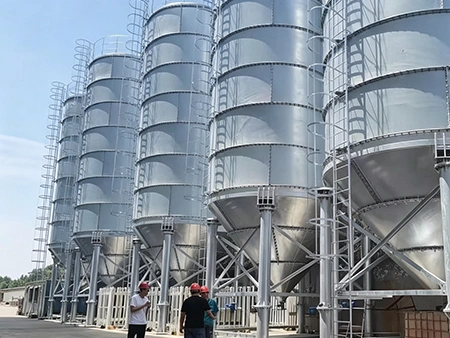
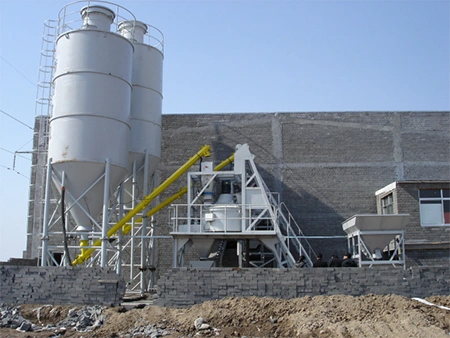 Système de stockage et de pesage des poudres
Le ciment et les cendres volantes sont stockés dans des silos séparés et transférés par des convoyeurs à vis vers leurs unités de pesage, tandis que des balances dédiées mesurent séparément l'eau et les adjuvants avant le malaxage.
-
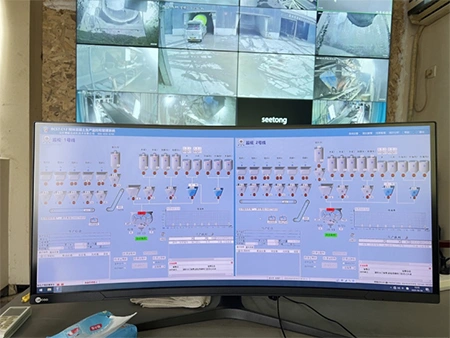 Système de contrôle électrique et salle de contrôle
Les opérateurs peuvent basculer entre les modes automatique et manuel tout en visualisant les proportions du mélange, la production et les alarmes de défaut en temps réel. La surveillance à distance permet d'accéder aux mêmes informations sur la centrale lorsque les opérateurs sont hors site.